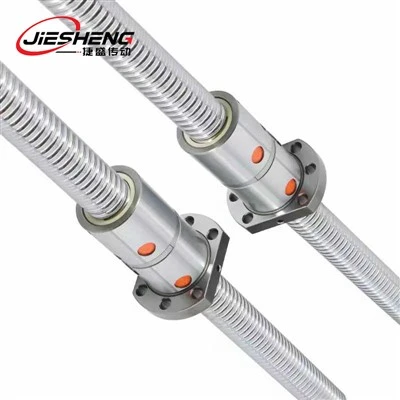
Les vis à billes à double écrou offrent une rigidité axiale élevée et un contrôle du mouvement linéaire sans jeu. Fabriqués à l'aide de la technologie de meulage de filetage CNC, ces assemblages utilisent une configuration à double-écrou préchargé pour éliminer le jeu axial sous des charges inverses.
Principales fonctionnalités
Zéro jeu :L'espace de cale calibré élimine le jeu axial sous des charges dynamiques.
Précision ISO C3/C5 :Les profils de filetage rectifiés fournissent des erreurs de pas de moins de 0,008 mm par 300 mm.
Rigidité axiale élevée :La conception à double-écrou résiste à la déformation sous de fortes forces.
Surface durcie :Les chemins de roulement en acier allié trempé par induction atteignent 58 à 62 HRC.
Recirculation douce :Des mécanismes de retour optimisés assurent une circulation stable de la balle.
Spécifications techniques
|
Paramètre |
Classe C3 |
Classe C5 |
|
Diamètre de l'arbre |
12mm – 80mm |
12mm – 80mm |
|
Gamme de plomb |
4mm – 50mm |
4mm – 50mm |
|
Erreur de plomb (E₃₀₀) |
Inférieur ou égal à 0,008 mm / 300 mm |
Inférieur ou égal à 0,018 mm / 300 mm |
|
Force de précharge |
3 % à 10 % de Ca |
2 % à 7 % de Ca |
|
Dureté superficielle |
58 – 62 HRC |
58 – 62 HRC |
|
Rugosité (Ra) |
Inférieur ou égal à 0,2 μm |
Inférieur ou égal à 0,4 μm |
Configuration du produit
Les ensembles de vis à billes de terre à double écrou se composent de :
Arbre de vis de terre :Alliage d'acier trempé par induction-avec filetages rectifiés avec précision.
Corps à double écrou :Écrous en acier-à haute résistance montés en tandem.
Cale d'espacement de précision :Bague d'espacement rectifiée positionnée entre les écrous pour établir une précharge spécifique.
Billes d'acier :Billes en acier à roulement de qualité G10 correspondant aux profils de chemin de roulement.
Unités de circulation interne :Déflecteurs conçus pour un passage de balle fluide.
Contacter les joints :Racleurs installés aux deux extrémités des écrous pour retenir le lubrifiant et limiter la contamination.
Précision et avance
|
Classe de précision |
Erreur de déplacement (eₚ) / 300 mm |
Variante (v300) |
Demande principale |
|
OIN C3 |
± 0,008 mm |
0,006 mm |
Équipements d'usinage et de semi-conducteurs d'ultra-précision |
|
OIN C5 |
± 0,018 mm |
0,012 mm |
Machines automatisées standards et axes de mouvement de précision |
Classes de préchargement
|
Code |
Taper |
Forcer |
Caractéristique opérationnelle |
|
P1 |
Lumière |
0,02 Ca |
Faible frottement, dilatation thermique minimale |
|
P2 |
Moyen |
0,05 Ca |
Rigidité standard pour la stabilité de la position |
|
P3 |
Lourd |
0,08 Ca – 0,10 Ca |
Rigidité maximale sous charges inverses variables |
Dimensions et sélection
|
Modèle |
Diamètre (mm) |
Plomb (mm) |
Charge dynamique Ca (kN) |
Charge statique C0a (kN) |
Diamètre extérieur de l'écrou (mm) |
|
DFU 1605 |
16 |
5 |
13.8 |
30.5 |
28 |
|
DFU 2005 |
20 |
5 |
15.6 |
38.2 |
36 |
|
DFU 2505 |
25 |
5 |
17.2 |
49.0 |
40 |
|
DFU 3210 |
32 |
10 |
43.1 |
102.5 |
50 |
|
DFU 4010 |
40 |
10 |
48.6 |
128.0 |
63 |
|
DFU 5010 |
50 |
10 |
54.2 |
165.0 |
75 |
Processus de fabrication
Essais de matériaux :
Inspection par ultrasons et analyse de la composition chimique des stocks d'acier brut.
Soulagement du stress :
Usinage grossier suivi d'un traitement de soulagement des contraintes thermiques.
Trempe par induction :
Chauffage contrôlé pour atteindre une dureté de surface de 58 à 62 HRC.
Meulage de filetage CNC :
Rectification de filetages multi-passes dans des environnements-à température régulée.
Calibrage des cales :
Micro-mesure de la géométrie interne de l'écrou pour s'adapter à l'épaisseur exacte de l'entretoise.
Vérification laser :
Vérification du pas de pas sur toute la longueur du filetage par interférométrie laser.
Applications des vis à billes rectifiées à double écrou
Axes du centre d'usinage :Positionnez les tables d'alimentation sous des forces de coupe élevées.
Manipulation des semi-conducteurs :Étapes de positionnement à faibles-vibrations dans les systèmes de salle blanche.
Équipement de découpe laser :Suivi précis des axes lors d'un mouvement de trajectoire multi--axes.
Tables de positionnement médical :Déplacement contrôlé pour les plateformes d'analyse diagnostique.
Indicateurs de qualité
Les opérations de broyage ont lieu sous contrôle de température constant pour limiter les variations thermiques.
Chaque assemblage comprend un tableau de précision du pas d'un interféromètre laser-lié en série.
Les numéros de chaleur, les journaux de dureté et les mesures d'inspection sont directement liés au numéro de série de chaque arbre.
Options de personnalisation
Usinage de fin de journal :Extrémités d'arbre, rainures de clavette, filetages de contre-écrou et rainures de bague de retenue personnalisés selon les dessins fournis.
Traitements de surfaces :Oxyde noir ou chromage dense en option pour une résistance élevée à la corrosion.
Configurations de bride :Modèles de boulons personnalisés et orientations des entrées de lubrification.
Essuie-glaces spécialisés :Conceptions d'essuie-glaces synthétiques ou métalliques pour des environnements opérationnels uniques.
Fichiers CAO et documents techniques
Téléchargements disponibles pour la conception du système :
Dessins CAO 2D :Les formats de fichiers incluent DWG et DXF.
Modèles 3D :Fichiers STEP et IGES pour la validation de la disposition spatiale.
Fiche technique :Courbes de vitesse critique d'arbre, formules de charge et calculs de durée de vie.
FAQ
étiquette à chaud: vis à billes rectifiées à double écrou, Chine vis à billes rectifiées à double écrou fabricants, fournisseurs, usine, Vis à billes pour applications personnalisées, Vis à billes pour les raccords, Vis à billes pour équipements de manutention, Vis à billes pour transmissions, vis à billes de haute précision