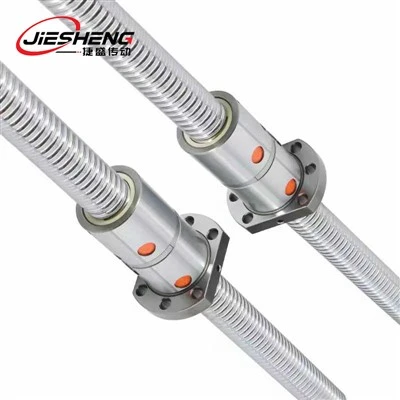
Les vis à billes rectifiées personnalisées offrent un positionnement précis du mouvement, une rigidité axiale uniforme et une transmission de couple fluide pour les équipements industriels critiques. Usiné via une rectification de filetage de précision, chaque ensemble arbre et écrou est construit selon des dessins techniques exacts pour des configurations de câbles, des profils de montage et des géométries de tourillon d'extrémité spécifiques. Chaque unité fabriquée est soumise à une vérification par interféromètre laser sur toute la longueur-pour garantir un alignement strict de la précision du pas.
Principales fonctionnalités
Classe ISO C1 à C5 Précision :Les pistes de filetage micro-rectifiées contrôlent l'erreur d'avance cumulée dans des limites strictes pour les axes de positionnement de haute-précision.
Usinage de fin de journal personnalisé :Les extrémités d'arbre sont rectifiées selon les tolérances spécifiées pour accepter les roulements de support, les contre-écrous, les accouplements et les éléments d'entraînement.
Backlash-Contrôle gratuit du préchargement :Les techniques de sélection à double écrou et à bille calibrée maintiennent un contact axial constant sans augmenter la friction.
Voies en acier trempé par induction :La ténacité du noyau est associée à une dureté de surface de HRC 58 à 62 pour résister à l'usure mécanique continue.
Réponse de couple dynamique douce :Le meulage uniforme des traces de filetage minimise les variations de résistance à la rotation sur toute la longueur de la course.
Spécifications techniques
|
Paramètre |
Gamme de spécifications |
|
Diamètre de l'arbre de vis |
6 mm à 80 mm |
|
Lead / Présentation |
1 mm à 50 mm |
|
Classe de précision |
OIN/DIN/JIS C1, C3, C5 |
|
Longueur maximale de l'arbre |
4 000 millimètres |
|
Matériau de l'arbre |
Chrome-Acier allié au molybdène (50CrMo4) |
|
Dureté des noix |
HRC 58 à 62 |
|
Jeu axial |
0,000 mm (préchargé) à 0,005 mm |
|
Faux-rond radial |
0,003 mm maximum au niveau des tourillons |
|
Limite de rectitude |
0,015 mm par 1 000 mm |
Configuration du produit
Configurations d'écrous :Écrous simples à bride, paires d'écrous à double bride-et profils de filetage cylindriques compacts.
Systèmes de circulation :Chemins de recirculation des-embouts, inserts de déflecteur internes ou-tubes de retour externes robustes.
Options d'étanchéité :Joints de contact à plusieurs-lèvres, pare-poussière à labyrinthe et racleurs en feutre retenant l'huile-pour les environnements d'exploitation sales.
Intégration de la lubrification :-Orifices d'huile et graisseurs pré-percés placés en fonction des contraintes spatiales de CAO.
Classe de précision et écart de plomb
La précision du pas est vérifiée par rapport aux seuils d'écart type de course (E300) mesurés sur n'importe quelle section de 300 mm de longueur filetée :
Classe C1 :
E₃₀₀ Inférieur ou égal à 0,006 mm (meulage sub-micronique pour l'alignement optique et les axes de mesure d'ultra-précision)
Classe C3 :
E₃₀₀ Inférieur ou égal à 0,012 mm (entraînements d'axes CNC de haute -précision et systèmes de positionnement d'automatisation)
Classe C5 :
E₃₀₀ Inférieur ou égal à 0,023 mm (Portiques de positionnement standards et axes de manutention dynamiques)
Configurations de préchargement
|
Type de précharge |
Structure interne |
Cote de rigidité |
Objectif applicatif |
|
Précharge de balle surdimensionnée |
Écrou unique chargé de billes d'acier de précision calibrées |
Moyen |
Assemblages compacts ne nécessitant aucun jeu sous des charges légères |
|
Précharge de fil décalé |
Écrou unique avec pas de décalage au sol |
Haut |
Axes-contraints dans l'espace nécessitant une rigidité structurelle |
|
Entretoise à double écrou |
Deux écrous de terre séparés par une bague de cale accordée |
Maximum |
Axes de machines-outils lourdes soumis à une forte poussée d'inversion |
Dimensions et matrice de sélection
|
Diamètre nominal (mm) |
Avances disponibles (mm) |
Diamètre extérieur de l'écrou (mm) |
Diamètre de la bride (mm) |
Charge dynamique de base (kN) |
Charge statique de base (kN) |
|
16 |
5, 10 |
28 |
48 |
9.5 |
16.1 |
|
20 |
5, 10, 20 |
36 |
58 |
14.2 |
26.5 |
|
25 |
5, 10, 25 |
40 |
62 |
19.8 |
40.2 |
|
32 |
5, 10, 20, 32 |
50 |
80 |
31.5 |
68.4 |
|
40 |
10, 20, 40 |
63 |
93 |
48.2 |
108.0 |
Processus de fabrication
Essais de matériaux :Les barres en acier allié sont inspectées pour vérifier leur densité interne sans vide-avant l'usinage.
Traitement thermique anti-stress :Les arbres-tournés grossièrement subissent un soulagement des contraintes thermiques pour stabiliser les dimensions avant le meulage du filetage.
Trempe par induction profonde :Les chemins de roulement sont cémentés-à HRC 58-62 tout en conservant un noyau ductile pour résister aux charges maximales.
Meulage de filetage CNC :Les pistes de billes sont rectifiées dans des conditions d'atelier à température régulée - (20 degrés ± 0,5 degrés).
Meulage de journaux cylindriques :Les sièges de roulement et les extrémités d'arbre sont finis entre les centres pour garantir la concentricité.
Assemblage de précision :Des billes d'acier assorties sont sélectionnées pour définir les exigences exactes de couple de précharge.
Métrologie interférométrique :Les graphiques de précision du pas sont enregistrés sur toute la longueur de filetage utilisable.
Applications cibles
Axes de fraisage et de tournage CNC :Entraîne les tables de machines coulissantes nécessitant un positionnement précis sous de fortes forces de coupe.
Systèmes de manutention des semi-conducteurs :Déplace les étapes d'inspection des plaquettes en douceur, sans mouvement de bâton-glissade ni micro-vibration.
Appareil de positionnement médical :Fournit un mouvement linéaire fluide pour les tables d’imagerie médicale et les mécanismes de distribution de fluides.
Machines de traitement laser :Maintient une hauteur de mise au point et un contrôle de trajectoire constants lors des trajectoires de coupe à grande vitesse.
Lignes d'assemblage automatisées :Pilote des actionneurs linéaires rapides sur des portiques de sélection-multi-axes-et-de placement.
Avantages techniques
Des rapports d'inspection standard accompagnent chaque expédition, documentant les mesures de précision du pas.
Le meulage des filetages et l'inspection finale ont lieu dans des environnements climatisés-contrôlés pour éliminer les erreurs de dilatation thermique.
Les surfaces des tourillons sont rectifiées selon les tolérances d'arbre h4/h5 pour éviter un mauvais alignement des roulements.
Conformité totale de la fabrication avec des profils de marches, des rainures de clavette, des filetages internes et des trous de montage personnalisés.
Capacités de personnalisation
La fabrication s'adapte aux dessins techniques des clients pour fournir un remplacement direct-ou une intégration de système personnalisée :
Fonctionnalités du journal personnalisé :Rainures de clavette, filetages de contre-écrous externes, rainures pour bagues de retenue, épaulements étagés et alésages centraux creux.
Matériaux alternatifs :Acier inoxydable-résistant à la corrosion pour les opérations à forte humidité-ou en salle blanche.
Revêtements protecteurs :Traitements de surface fins et denses en chrome ou noir pour retarder l'oxydation environnementale.
Brides non-standard :Cercles de trous de boulons modifiés, côtés de bride plats- fraisés ou interfaces de montage personnalisées.
CAO et fiches techniques d'ingénierie
Des modèles 3D et des dessins techniques sont fournis pour une validation technique personnalisée.
Envoyez des spécifications techniques ou des dessins PDF pour recevoir un examen détaillé de la fabricabilité et un devis.
FAQ
étiquette à chaud: vis à billes rectifiées personnalisées, fabricants de vis à billes rectifiées personnalisées en Chine, fournisseurs, usine, vis à billes pour accessoires, vis à billes pour des tests de positionnement précis, Vis à billes pour les tests d'électricité statique, Vis à billes pour les tests d’électricité statique, Vis à billes pour le mouvement de l’axe Y, Vis à billes avec propriétés auto-lubrifiantes, Tests de vis à billes à propriétés autolubrifiantes